Ⅰ Ifanele Isiteshi- Isiteshi sokulungisa
Isimiso sokusetshenziswa kwethuluzi—Isivinini esiphansi se-Rubber buffing; Ijubane elikhulu le-Wire
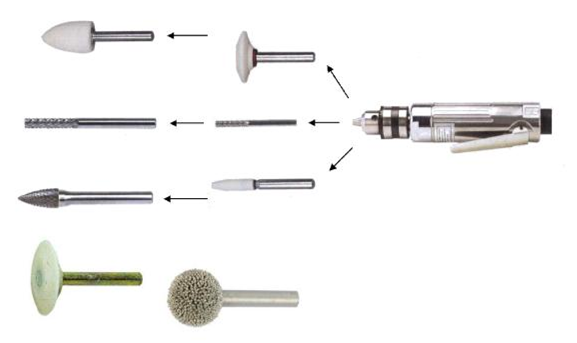
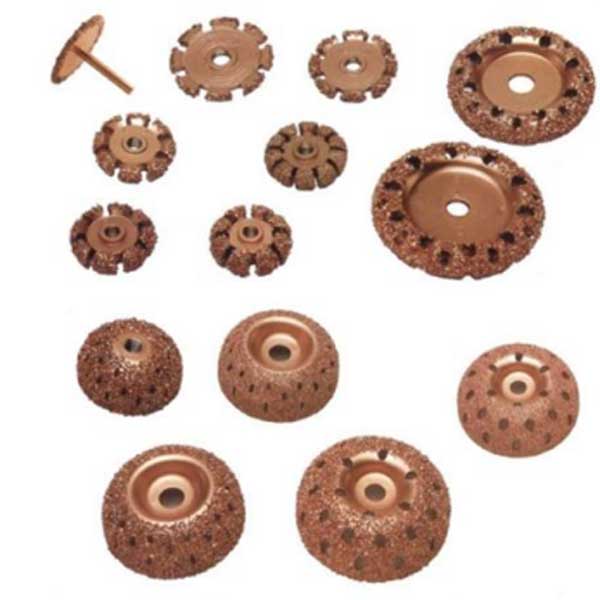
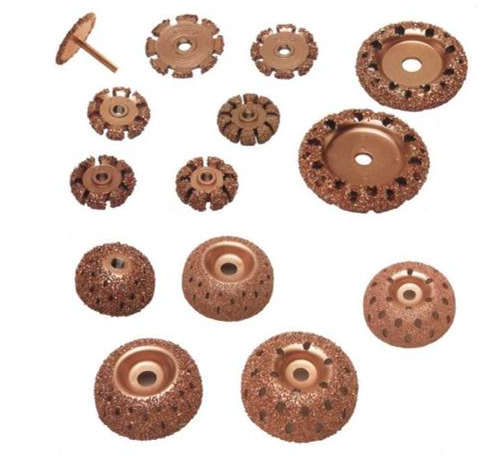
Ⅱ Zonke izinhlobo zamakhanda okugaya amabi ubukhulu obusebenzayo
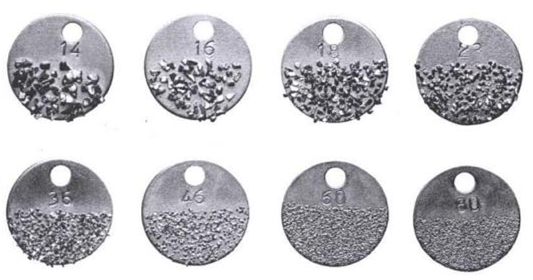
No. 14,16,18 pholisha irabha lokunyathela
Inombolo engu-23 ye-polish tread rubber interface kanye ne-curtain rubber.
No. 36 pholisha isichibi bese ugaya isilonda.
46 lungisa ishubhu langaphakathi.
I-60,80 yokwelashwa kwesikhumba neglue kanye nokupholisha.
Ⅲ Izidingo zenqubo:
1. Ngaphambi kokupholisha isichibi samathayi nokufaka iphedi yokuwasha, yoma ulwelwesi oluzungeze indawo eyonakele.
2. Isando sokugaya ulwelwesi sizoba yi-rma1-2 (enkulu kunephedi yokulungisa ngamasentimitha (6mm) - ngamayintshi (9mm), Futhi qiniseka ukusebenzisa i-glue ngaphambi kokufaka i-patch pad.
3. Susa wonke umonakalo endaweni eyonakele.
4. Gcwalisa impahla nge-1/8 intshi (3 mm) ephakeme kunelineni elihlanziwe nelipholishiwe.
5. Okokugcwalisa okufanele kugcwaliswe kusondo elifundiwe kabusha ngokunyathela nangokubopha, kuzobe kuphakeme kakhulu kunendawo ezungezile
1/16 intshi (1.5 mm)
6. Izinto zokugcwalisa endaweni yehlombe / odongeni (indawo engekho ngaphansi kwenyathela) ifinyelela kuma-intshi (3 mm) ngaphezulu kunendawo ezungezile.
7.Polisha indawo eyi-1/2 intshi (12 mm) - 3/4 inch (19 mm) ezungeze indawo yodonga, uburhabaxa be-RMA abungeqi i-RMA 3.
8. Thola isikhathi sokomisa esifanele se-brush pulp ngokuya ngohlobo lwe-brush pulp nomenzi.
9. Onke amaphedi wokulungisa afakiwe kufanele acutshungulwe kungakapheli amahora angama-72.
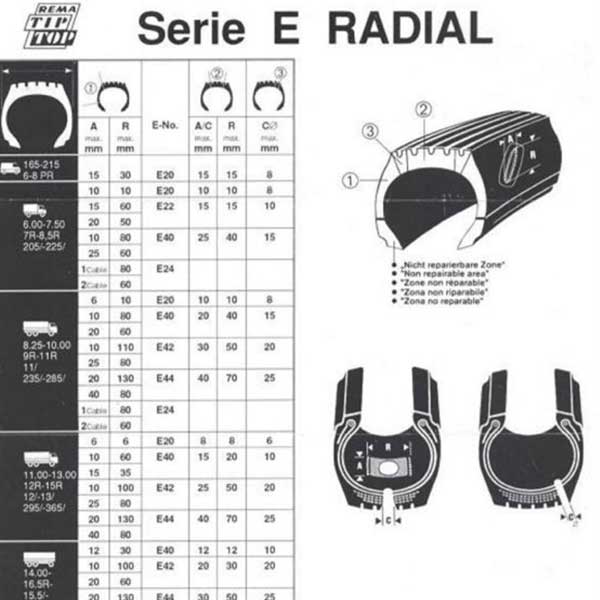
10. Usayizi nohlobo lwephedi yokulungisa kufanele kuhambisane nosayizi wokulimala, indawo yomonakalo nesidumbu esifakwe ohlwini lwetafula lokukhethwa kwephedi lokulungisa lomakhi.
11. Izinga lokushisa kwempahla yesondo neyokulungisa lizolingana noma libe ngaphezu kuka-65 ° F (18 ° C) ngesikhathi sokufakwa.
12. Ingxenye eyonakele yomugqa wesondo ovezwe noma owonakele kusendlalelo sentambo yomsakazo ayikwazi ukulungiswa, futhi isondo kufanele likhutshwe.
Ⅳ Zonke izinhlobo zamathuluzi womoya zisebenza ububanzi nekhanda lokugaya elifanayo
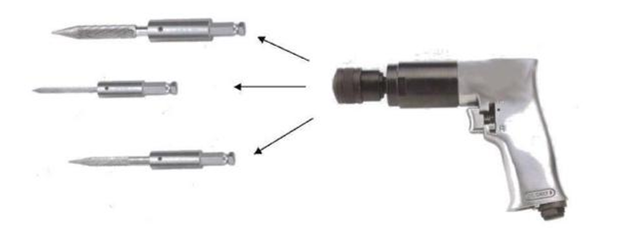
1. 400 ~ 1200RPM (RPM / min):
Yezimbobo zokubhola ezine-13, 14, 15, 16 ne-17 isivinini esiphansi se-carbide steel.
2. 2500 ~ 3000RPM (RPM / min) t
Isetshenziselwa iraba ukusika ummese nxazonke, ucingo ibhulashi, alumina iraba ukugaya isondo.
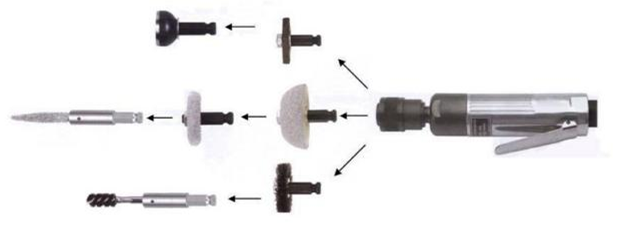
3. 3000-4000rpm (RPM / min) m
Isetshenziselwa ukugaya okuncane ukwelapha isilonda nokulungisa ingaphezulu.
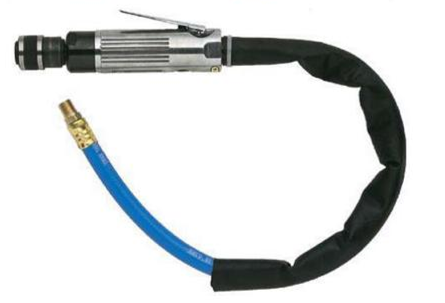
4. 20,000-22000rpm (RPM / min):
Isetshenziselwa ukusika ucingo lwensimbi. 9, 10, 11, 12, 13 isivinini esikhulu sokusika insimbi yensimbi nekhanda lokugaya i-aluminite.